

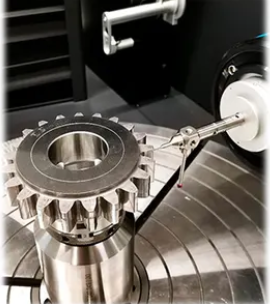
Siekiant patenkinti didėjančius didelio našumo{0}}galos tankio įrenginių poreikius, nuolat kuriami nauji medžiagų lydiniai ir krumpliaračių terminio apdorojimo procesai (nuorodos . 1–3). Įvairių medžiagų ir krumpliaračių terminio apdorojimo tyrimas ir įvertinimas atliekamas naudojant S-N kreives (Nuor.. 2,4,5). Tačiau generuojant S-N danties lenkimo stiprumo kreives, nukrypimų aplink danties šaknies kontūrą įtaka dažnai neatsižvelgiama arba neužfiksuojama pakankamai tiksliai, todėl visiems variantams daromas identiškas danties šaknies kontūras (nuorodos. 2,4,5). Kadangi nėra vienodo danties šaknies srities vertinimo standarto, bandomųjų įrankių kokybė dažniausiai vertinama tik danties šono srityje, naudojant ISO 1328 1:2013 (nuoroda. 6–10). Todėl neatsižvelgiama į įtampą didinantį poveikį, pvz., danties šaknies spindulio pokyčius dėl deformacijų terminio apdorojimo metu (nuoroda. 2, 4). Visų pirma, bandant krumpliaračius su nenušlifuota danties šaknies sritimi, formų nukrypimai nuo terminio apdorojimo ir gamybos nukrypimai nuo krumpliaračio sukimosi aplink danties šaknį turi tiesioginės įtakos tyrimo rezultatams. Dėl šių nukrypimų pasikeičia atsirandantys danties šaknų įtempiai ir įtakoja danties lenkimo stiprumą (Nuor.. 8, 11–16). Tolesniame tyrime tiriama su gamyba{28}}susijusių geometrijos nukrypimų aplink danties šaknį įtaka danties lenkimo stiprumui. Pakankama danties šono ir danties šaknies apkrova yra pagrindinis krumpliaračio konstrukcijos reikalavimas, nes blogiausiu atveju pavarų dėžė gali visiškai sugesti (nuoroda{30}}). Dėl šios priežasties labai svarbu išmanyti medžiagos stiprumą, terminio apdorojimo derinį ir įtempius, ypač kuriant didelio našumo pavaras. Danties lenkimo stiprumą įtakojantys veiksniai Krumpliaračių danties lenkimo stipris gaunamas lyginant įtempį ir apkrovą aplink danties šaknį (nuoroda. 14,17). Tiek įtempimui, tiek apkrovai turi įtakos įvairūs parametrai, kurie, priklausomai nuo savo savybių, gali turėti teigiamos arba neigiamos įtakos danties lenkimo stiprumui (Nuor.. 15). Danties šaknies įtempimą įtakojantys veiksniai Be taikymo ir susijusios apkrovos, krumpliaračio apkrovą lemia makro ir mikro geometrijos konstrukcija bei gamybos procesas (nuoroda{39}}). Normalus slėgio kampas, kaip makrogeometrinės pavaros parametras, turi įtakos ir lenkimo momento peties ilgiui, ir danties šaknies stygos ilgiui (nuoroda. 14). Padidinus normalų slėgio kampą, sumažėja lenkimo momento svirtis, taip pat padidėja danties šaknies styga (nuoroda. 14). Remiantis lenkimo pluošto teorija, kurią galima naudoti supaprastintu būdu apskaičiuojant danties šaknies įtempį, sumažinus lenkimo momento svirtį, sumažėja lenkimo momentas, taigi ir danties šaknų įtempis (nuoroda. 17). Padidinus danties šaknies stygą, sumažėja ir danties šaknies įtempimas, nes padidėja kritinės danties šaknies dalies inercijos momentas (nuoroda. 18). Kritinės danties šaknies dalies plotas gali būti dar padidintas padidinus kitus makrogeometrinius krumpliaračio parametrus, tokius kaip danties plotis ir normalus modulis, kad būtų sumažintas danties šaknies įtempis (nuoroda. 14,18). Tiek padidinus įprastą modulį, kai pavaros parametrai būtų pastovūs, tiek padidinus krumpliaračio plotį, buvo padidintas kritinės danties šaknies sekcijos plotas, taigi, sumažėjo danties šaknies įtempis (nuoroda . 14, 18). Kitas geometrinis veiksnys, turintis įtakos danties šaknies įtempimui, yra danties šaknies kontūras (nuoroda. 14). Kuo mažesnis esamo danties šaknies spindulys kritinėje atkarpoje, tuo didesnis įtampą{57}}didinantis įpjovos efektas, taigi ir danties šaknies įtempimas (nuoroda. 14,15). Atsižvelgiant į šį ryšį, įvairūs tyrimai parodė, kad optimizavus danties šaknų geometriją ir nepakeitus danties geometrijos, galima pasiekti 10–30 procentų danties lenkimo stiprumo padidėjimą (Nuor.. 11,12,15,16,19). Optimizavimo potencialas priklauso nuo pradinės danties šaknies geometrijos būsenos ir naudojamo optimizavimo metodo (Refs. 11,12,15,16,19). Ir atvirkščiai, nukrypimai nuo nurodytos danties šaknies geometrijos dėl proceso svyravimų arba gamybos klaidų gali sumažinti danties lenkimo stiprumą (nuoroda. 13, 20).
Daugiau apieWBM:
Įkurta 1988 m., WBM yra profesionali guolių šaltos formos štampų, kūginių ritinėlių, šlifavimo įrankių ir aptikimo įrangos tiekėja bei visapusiškas konsultacijų / prekybos guolių pramonės tiekimo grandinėje paslaugų teikėjas. Projektavimas, gamyba, pardavimas, aptarnavimas ir apžiūra yra įtraukti į kokybės vadybos sistemą.
https://www.w-bm.com/
2026Naujos savaitės WBM produkto rekomendacija:
Nesukietinti, apdoroti kūginiai kaiščiai
WBMNesukietinti, apdoroti kūginiai kaiščiaiyra tikslūs tvirtinimo komponentai, skirti tiksliai išlyginti ir saugiai nustatyti mechaniniuose mazguose. Dėl kūginės konstrukcijos, užtikrinančios tvirtą savaime-užsifiksavimą, jie užtikrina patikimą mašinos, automobilių ir pramonės įrangos veikimą.

Susisiekite su mumis:
Tel.: +8615937969996
El. paštas:info@w-bm.com
Svetainė: www.bearingroller.com